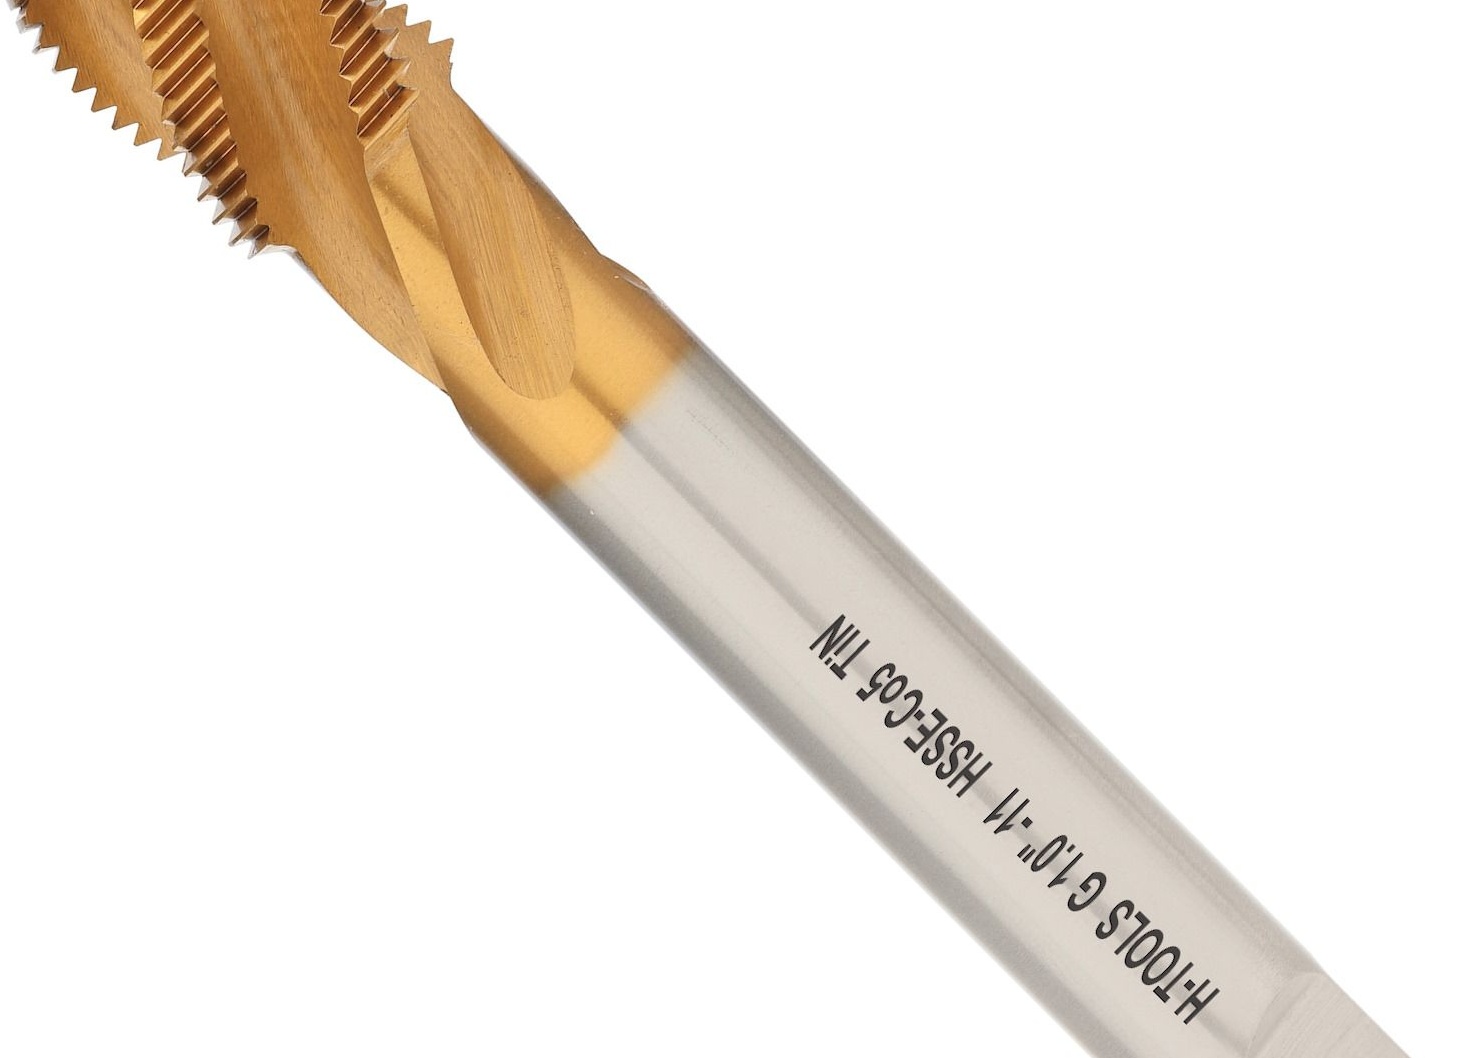
Что это за инструмент — трубный метчик? Чем плашка отличается от клуппа, а вороток — от трещотки? Как верно нарезать внутреннюю либо наружную резьбу своими руками? В каких случаях предпочтительны резьбовые соединения водопровода, а в то время, когда — сварные? В статье мы попытаемся ответить на эти вопросы.
Определения
Сначала определимся с терминологией:
- Метчик — это приспособление для прогонки и нарезки (очистки от задиров, ржавчины и т.д.) внутренних резьб. В нашем случае — трубных.
Полезно: трубная резьба отличается от метрической тем, что ее размер характеризует не фактический диаметр гребней либо впадин, а условный проход (ДУ) присоединяемой трубы либо фитинга.
- Плашка — инструмент для нарезки наружных резьб, сделаный в форме твердосплавной гайки с проемами для отвода стружки.
- Клупп отличается от плашки тем, что имеет несколько отдельных секторов. Для чего это необходимо? Дело в том, что быстрорежущие стали и твёрдые сплавы, применяемые при изготовлении нарезного инструмента, стоят более чем недешево. В это же время твёрдость и прочность требуются только гребням, конкретно нарезающим резьбу; другая часть плашки только объединяет пара гребней между собой. При клуппа эта функция передается держателю.
- Вороток — рамка для метчика либо плашки, снабженная парой ручек, употребляющихся в качестве рычагов. Разрешает нарезать резьбу без каких-либо дополнительных приспособлений.
- Держатель (оправка) — это, упрощенно говоря, круглый либо шестигранный вороток без ручек. Для чего он нужен? В практике сантехника нередки случаи, в то время, когда резьбу приходится нарезать не в тисках либо струбцине, а конкретно на подводке либо стояке прикасаясь к стенке. Ручки помешают провернуть инструмент, а оправку возможно вращать простым газовым ключом.
- Трещотка — вороток с одной ручкой, муфтой и двойным корпусом обратного хода. Он также разрешает нарезать резьбу прикасаясь к стенке. В отличие от оправки, на которой газовый ключ оставляет задиры, трещотка в ходе исполнения работ не приобретает механических повреждений, да и пользоваться ей куда эргономичнее.
Любопытно: в продаже возможно встретить электрические клуппы для труб, разрешающие обойтись без физических упрочнений. Труба зажимается собственной струбциной инструмента; режущий инструмент приводится в перемещение маломощным электромотором через редуктор. Инструмент достаточно эргономичен в применении, но его цена — от 20 до 80 тысяч рублей — делает приобретение целесообразной лишь для специалистов.
Детальное описание
Метчик
Снаружи инструмент напоминает обычный болт, заканчивающийся не шляпкой, а маленьким хвостовиком квадратного сечения. К началу резьбы размер гребней значительно уменьшается, что снабжает максимально плавный заход с минимальными упрочнениями. Метчик снабжен продольными канавками, отводящими стружку.
В большинстве случаев, при нарезке резьбы употребляется набор из двух, а то и трех инструментов. Скажем, при нарезке полудюймовой резьбы будущую муфту (просверленную цилиндрическую заготовку) вначале проходит черновой трубный метчик 1:2, после этого чистовой. При нарезке в один проход возрастает износ инструмента, да и уровень качества резьбы оказывается куда нехорошим.
Плашка
Кроме того, что данный инструмент рекомендован для нарезки наружной резьбы, плашку отличает от метчика еще одна особенность: резьба нарезается в один проход.
Как выглядит плашка? В случае если трубный метчик 1 1:2 напоминает полуторадюймовый болт, то соответствующая плашка предсказуемо похожа на полуторадюймовую твердосплавную гайку. От простой гайки ее отличает резьба с тем же плавным (коническим) заходом и пара сквозных каналов для стружки.
Полезно: заборная (коническая) часть плашки имеет протяженность в 2-3 витка; неспециализированная толщина соответствует 8 — 10 виткам.
На наружной цилиндрической поверхности плашки находится пара конических углублений, в каковые упираются фиксирующие ее в держателе винты.
Клупп
Его принципиальное отличие от плашки нами уже обрисовано: резцы скреплены только оправкой и смогут изменяться при повреждении независимо друг от друга.
Потенциальному клиенту полезно знать только одну тонкость: в случае если наружный диаметр плашки жестко регламентирован ГОСТ 9740-71,по которому они производятся, то резцы клуппа смогут иметь разную форму и крепиться различными методами.
При покупке замены лучше обратить внимание на продукцию того же производителя, который изготовил оправку. В противном случае вероятна обстановка, в то время, когда резцы просто-напросто не поднимутся на свое место.
Трубные резьбы
В неспециализированном-то, для слесаря информация о трубных резьбах не имеет громадной практической ценности.
Но в образовательных целях приведем кое-какие интересные факты.
- Различают цилиндрическую и коническую трубные резьбы. Все сантехническое оборудование предназначено для применения цилиндрических резьб, а конические пользуются спросом в основном в трубопроводах громадного давления.
- При диаметре более чем 6 дюймов трубы свариваются либо соединяются фланцами.
- Не обращая внимания на громадный разброс условных диаметров, регламентирующим нарезку трубных цилиндрических резьб ГОСТ 6357-81 предусмотрено всего четыре шага резьбы.
| Ход резьбы, мм | Количество ниток на дюйм |
| 0,907 | 28 |
| 1,337 | 19 |
| 1,814 | 14 |
| 2,309 | 11 |
Справка: британский дюйм равен 2,54 см. Соответственно, трубный метчик 2 1:2 рекомендован для нарезки резьбы, совместимой с трубами с условным проходом 2,5х2,54=6,35 см (63 мм).
- Привязка условных диаметров трубных резьб к метрической системе измерений также регламентируется вышеупомянутым стандартом. Вот список некоторых типоразмеров:
| Условный диаметр, дюймы | Ход между нитками, мм | Средний диаметр внутренней резьбы, мм | Средний диаметр наружной резьбы, мм |
| 1/2 | 1,814 | 19,793 | 18,631 |
| 3/4 | 1,814 | 25,279 | 24,117 |
| 1 | 2,309 | 31,770 | 30,291 |
| 1 1/4 | 2,309 | 40,431 | 38,952 |
| 1 1/2 | 2,309 | 46,324 | 44,845 |
| 2 | 2,309 | 58,135 | 56,656 |
| 2 1/2 | 2,309 | 73,705 | 72,226 |
Резьба либо сварка
подводки и Стояки систем отопления и водоснабжения имеют условный диаметр, очевидно куда меньший, чем 6 дюймов. Соответственно, для монтажа соединений смогут использоваться как сварка, так и резьбы.
Разумеется, что на стороне сварки меньшие затраты времени: умелый сварщик тратит на стыковый шов не более 10 мин.; нарезка резьб, герметизация и сборка соединения потребуют как минимум в три раза большего времени при заметно громадных затратах сил.
В то время, когда резьбовые соединения оправдывают себя:
- При проблемах с транспортировкой инструмента. Плашку с держателем и несколько газовых ключей привезти на дачу публичным транспортом очевидно легче, чем электросварочный аппарат, а тем более — комплект и пару баллонов шлангов с горелкой.
- При необходимости сделать соединение разборным. Обычный случай -сгон по окончании вентиля на металлической подводке водоснабжения. Непременно вентиль будет нуждаться в замене, а трубы — в прочистке от минеральных отложений; возможность выполнить эту работу без сварки — несомненное преимущество.
- Наконец, резьбы безальтернативны в том случае, если при монтаже коммуникаций употребляются оцинкованные трубы. Дело в том, что сварной шов нарушает узкий цинковый слой, что делает использование оцинковки тщетным: коррозия разрушает область шва с такой же скоростью, как при применении ВГП труб из тёмной стали. А вот с резьбами обстановка в корне изменяется: цинковый слой остается целым, в следствии чего ресурс трубопровода возрастает в разы. Автору доводилось вскрывать собранные на резьбах оцинкованные стояки отопления по окончании полувека эксплуатации; в случае если сверху многослойная покраска мешала оценить состояние труб, то внутреннее обследование показывало, что они ничем не отличаются от новых.
Как нарезать резьбу
Внутренняя
Предположим, в нашем распоряжении имеется просверленная металлическая заготовка под металлическую муфту ДУ 32 мм (1 1/4 дюйма). Нам нужно перевоплотить ее в готовую муфту.
Как выполнить эту работу?
- Зажимаем заготовку в особую струбцину с ромбовидным просветом между губками.
Обратите внимание: применять тиски в этом случае нежелательно. Сжатая с двух сторон заготовка деформируется, купит овальность.
- Вставляем черновой трубный метчик 1 1:4 дюйма в вороток.
- Смазываем внутреннюю поверхность заготовки. Смазка уменьшит сопротивление при нарезке и уменьшит возможность появления задиров. Какую смазку применять — все равно: для наших целей в равной степени подойдут масло для швейных машинок, автол, солидол а также соляра.
- Позиционируем метчик строго по оси будущей муфты, прижимаем его к ней с все возможным упрочнением и проворачиваем, не нарушая позиционирования и не ослабляя нажима. Нарезка без прижима метчика к подробности вероятна только через 2-3 полных оборота; в случае если ослабить упрочнение раньше, первая нитка будет сорвана.
- Пройдя муфту черновым метчиком, снимаем вороток и вынимаем его иначе. Повторяем операцию со чистовым метчиками и средним.
Что делать в том случае, если в вашем распоряжении имеется только простые тиски:
- В них зажимается хвостовик метчика.
- Заготовка зажимается газовым (трубным) ключом и насаживается на его заход.
- Предстоящие операции аналогичны обрисованным выше.
Полезно: в случае если метчик употребляется только для прогонки резьб бывших в потреблении фитингов, достаточно иметь в своей коллекции лишь чистовой инструмент.
Наружная
Тут инструкция по нарезке резьбы включает в себя подготовку захода для плашки. Чтобы нарезка не потребовала чрезмерно громадного упрочнения прижима, с наружной стороны трубы должна быть снята фаска под углом около 30 градусов к ее оси.
Рассмотрим, как возможно подготовить заход, так сообщить, в полевых условиях:
- Обточив край трубы болгаркой с кругом по металлу.
- Сделав ту же работу ручным напильником.
- Наконец, в отсутствие инструмента край трубы при маленьком навыке возможно газовым ключом. Основная тонкость данной операции — не перестараться и не придать трубе овальность.
Что делать дальше:
- Наружная поверхность края трубы опять-таки смазывается.
- Плашка прижимается к торцу строго перпендикулярно продольной оси трубы. Упрочнение прижима сохраняется, пока не сделано 2-3 полных оборота.
- Дальше — несложная механическая работа: плашка гонится по трубе до получения резьбы нужной длины. Быстро возросшее сопротивление свидетельствует задир стружки; в этом случае плашка сгоняется на один оборот назад, стружка убирается, а поверхность повторно смазывается.
При нарезке наружной резьбы конкретно на стояке либо подводке имеется одна тонкость. Труба, на которой режется резьба, в обязательном порядке удерживается газовым ключом так, дабы упрочнение на нем компенсировало появляющийся при нарезке вращающий момент.
Дело в том, что оторвать подводку от стояка либо стояк от соседской батареи намного легче, чем может показаться: рычаг разрешает развить очень большое упрочнение. Помимо этого, состояние самих труб в ветхом жилищном фонде довольно часто не радует.
Заключение
Будем считать наше знакомство с инструментами для ручной нарезки резьб и разработкой процесса состоявшимся. Как в большинстве случаев, видео в данной статье предложит вниманию читателя дополнительную данные. Удач!